
また修理であります(@_@;)
今回は、これ!
蓋を開けると~

「とっとこハム太郎」が現れます
2003年頃にミスタードーナツとコラボされたもの
「とっとこハム太郎のオルゴール」で20年以上経過しています!
依頼者は、10代なので、親から継承されたものでしょう
正常であれば、OP曲の「ハム太郎とっとこうた」が流れるのですが
裏のゼンマイを巻いても
ジャッ!と一瞬で元に戻って、曲は全く流れません
「また、ギアの破損だろうから簡単に修理できて
ブログに載せるほどじゃないだろう」
と、いきなり分解したので、途中の写真がありませんが(^^ゞ
やっぱし、ギア破損で、赤矢印部の歯が折れています

ギアの直径 2.22mm(゚Д゚;)

後で、測ったので、並べた写真はないですが
爪楊枝の直径が2.3mmで、ほぼ同じ(゚Д゚;)

最近は、ギア破損の修理に恵まれておりまして~(@_@;)
以前「ベビーベッドオルゴールメリーの修理(CNCでギア製作)」の時に
AliExpressへの注文では納期が遅すぎるので
このサイズのギアを


AliExpressに注文してた上と同じギアが届いていたので
そのギアを使って難なく突破(^^)
というか、組み立ての方が大変でした(@_@;)


しかし、今回は、ギアの直径が、上の奴の半分より小さい(゚Д゚;)
最初は、速攻で「これは修理できんな~」と答えたものの
もしやとAliExpressを探すも、6歯は、直径3.2mmばかりで
直径2.2mmのは存在しません(~_~)
破損したギアを眺めてる内に
じわじわと極小ギアの製作の意欲が湧いてくるのでありました(^^ゞ
まずは、スマホで撮影したものをトリミングで拡大しました!
必要なのは、中央の6歯のギアですが
この画質が限界です(~_~)
大きい方のギア歯が妙なのは
相手がウォームギヤだからで、擦り減っているのではなさそう

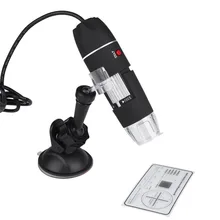
このUSB マイクロスコープ x50~500で拡大します。
2MPは嘘で、VGAなので0.3MPなのですが、US$ 12.26 でした。
昨今は、x1000やx1500が主流ですが、実2MP(FullHD)なのだろうか?
これはもう、店も商品もありません(^^ゞ
まあそれでも重宝してて
まあそれでも重宝してて
倍率最低 x50、VGA(640x480)ですが
クッキリ!

左側の黒い部分が歯が欠けている所です!
この画質ならFusion360に読み込んで下絵にできそうです(^^)

Φ0.8のドリル(赤円)で掘って
Φ1.0のエンドミル(緑円)で残りの周辺を切削できましたが
今回は、この半分未満のサイズ!
ドリルはΦ0.4があるけど、エンドミルの最小はΦ0.6しかありません
できるかどうかわかりませんが
CNC2418での加工限界に挑戦することにします(^^)

その時使った部材がこれ!
ギアなどの用途のエンジニアプラスチックと呼ばれる
POM(ジュラコン)の厚み15mmの板
下の方の凹んだ所には、

10個の穴が直径約5mmで円形に並んでいます。

では、今回のギアの設計にいきます!
Fusion360のスケッチでΦ2.2とΦ2.75を円を描いて~

Φ2.2の円にギアを合わせます。

ギアの1歯の片側の輪郭を描いて


1歯を描いたら

円形コピーモードで6個コピーして

ギアスケッチのできあがり(^^)


Φ1.0エンドミルで外周を削り取って

最後にΦ0.4とΦ1.0の切削で残った部分(赤部)を
加工できそうなので


ギアの輪郭線が描けても、切削可能か確認する必要があります
手持ちのドリルやエンドミルの円を描いて
ギアの溝に当ててみます。

どうにか加工の目途が立ちました(^^)
まず、Φ0.4ドリルでギア溝の最深部に穴をあけて

Φ0.6エンドミルで削り取れば、
ギア溝の深さが微妙に足りませんが、ほぼ大丈夫と思われます(*^^)v

加工できそうなので
スケッチを2.5mmプルして3Dモデルにします

ギアの上にΦ1の軸を作り
下側は、Φ5の円柱を付けます

下側にΦ2.9の穴を開けて円筒にします
ギアの下側に円筒を付けた理由は

壊れたギアを装着した状態で
赤線の軸部分の径方向に余裕があるので


そこで、
これは「左:写真」「右:3Dモデル画像」の合成画像でして
歯が折れたギア部分を切断(左側)して
製作したギア(右側)を挿し込めば

修復できると考えたのであります(*^^)v

部材のPOM(ジュラコン)が厚み15mmなので
CNCで加工する際に裏表の中心位置を合わせるために
中心に極小の穴を貫通させておく必要があります
手持ちドリル左からΦ0.5、Φ0.4、Φ0.3は
何故かΦ0.4の根元が最も細いので、深く掘れそうです

ということで、Φ0.4ドリルの3Dモデルを描くと
ドリルの先端が7.5mmと短いけど、根元が絞られてるので
先にΦ2.9の穴に対して、ギリギリで0.5mmほど貫通できそうです(^^)
一番右側は、Φ2.2ギアの軸でΦ1.0なので
貫通穴は、できるだけ小さい方がいいのです

最終の断面図
( )付きは二重寸法で本来不要ですが
マーティーの誤認防止であります(^^ゞ

部材の厚みが15mmなので
ギアの後ろ3.1mm分が余ります。

なので、Φ0.4の貫通穴を掘るドリルが根本まで入る様に

Φ3.5、深さ2.6mmの穴を

開けておいて

Φ0.4ドリル(水色の線)で貫通させます


「ライブラリに工具がありません」と出た(>_<)

さて、Fusion360の「製造」に入って
CAM設定をしようと、工具の[選択]ボタンを押すと

「ライブラリに工具がありません」と出た(>_<)
手持ちの工具をマイツールに登録してたのですが

マイツールファイルの保存場所を特定して
バックアップしていました(^^)
マーティーの場合
「C:\Users\marty\AppData\Roaming\Autodesk\CAM360\libraries\Local」ですが、今回も
Library.jsonだけになっていて、MyTools.jsonが消え去っているので
バックアップしてた「MyTools.json」をコピー

Fusion360を再起動しなくても
再度、工具の[選択]ボタンを押すと

登録していた工具がズラリと復活しました! ふーっ!
毎回ではないが、大きなバージョンアップの後は、必ず消される
全く困ったもんですね~
AUTODESKさん、こんな嫌がらせは止めて欲しいですね~(・´з`・)


今回は
「ベビーベッドオルゴールメリーの修理(CNCでギア製作)」と同じ部材で
記憶も新しいのでCAMの詳細設定をここに載せるのは省きます(^^ゞ
POM(ジュラコン)は、PE(ポリエチレン)よりかなり硬く、溶着し難いので
| D[mm] | 0.6 | 0.8 | 1.0 | 1.2 | 1.5 | 2.0 | 2.5 | 3.175 | ||
|---|---|---|---|---|---|---|---|---|---|---|
| 切削送り速度 Vf [mm/min] | 2000rpm | PVC | 100 | 130 | 160 | 180 | 200 | 230 | 240 | 240 |
| 3000rpm | アクリル ABS | 150 | 190 | 230 | 270 | 300 | 340 | 360 | 360 | |
| 4000rpm | PE | 190 | 260 | 310 | 350 | 410 | 460 | 480 | 480 | |
| 深さ[mm] | 0.3 | 0.4 | 0.4 | 0.5 | 0.6 | 0.6 | 0.7 | 0.7 | ||
Φ0.4ドリルは、5000rpmの50mm/minで
1mm掘る毎に完全退出する「深穴ドリル完全退出」モードにしました。
では、先に加工する後ろ側
何度か設定を弄ってシミュレーションが問題なくなったので
加工シミュレーションを動画で!
① ドリル:Φ2.0ドリルで深さ9.5mmの穴開け
② 2D輪郭:Φ2.0 トウモロコシタイプ・2FluteエンドミルでΦ2.9に穴拡張
③ 2D輪郭:同エンドミルで深さ2.6mmまでΦ3.5に穴拡張
④ ドリル:Φ0.4ドリルで中心に貫通穴開け
何度もシミュレーションを観て問題なさそうなので
Gcodeを吐き出すべくポスト処理します。

「ポスト」の欄に「GRBL」を入れてたのが消えてます(~_~)

プルダウンリストで「ライブラリから選択」して~

このボックスで「Fusionライブラリ」をクリックして


右側の一覧から「Grbl」を選択して
右下の[選択]ボタンをクリック

更にこのボックスで[マイポストにコピー]ボタンをクリック

やっと、最初の画面の「ポスト」欄に


いつもの「Grbl / grbl」が現れました


全ての設定がバージョンアップでRESETされているので
まだ、ポスト処理できません(~_~)「Safe retract and home positioning」も
「G28」に戻っているので、設定し直す必要があります

理由は、
でも解説していますが、
これは、G28での異常な切削のショットです。
切削開始時にいきなり、Z軸が下がって切削開始点に移動しました。
Z0座標で移動すれば、まだ被害は少ないのですが
なぜか、Z0 ⇒ Z-2 辺りに向かってガ~~ッと削られてしまい
こんな深い切削筋が入るのです(@_@)
Z0座標で移動すれば、まだ被害は少ないのですが
なぜか、Z0 ⇒ Z-2 辺りに向かってガ~~ッと削られてしまい
こんな深い切削筋が入るのです(@_@)
しかも切削Feed速度ではなく、移動Feed速度なのでミルにも負担が掛かり
細いミルだとすぐに折れてしまいます。
細いミルだとすぐに折れてしまいます。

というわけで
「Clearance Height」を選択します

やっと、ポスト処理できました!

後部加工の4つのGcode生成が終わりました


続いて、ギアの方です
全体の外形を切削するのに「3D 負荷制御」を使いましたが
この「退避動作無効最大距離」と「退避動作無効最小クリアランス」

解説図の右側のようなツールパスにしたいのですが
「退避動作無効最大距離」と「退避動作無効最小クリアランス」の

「退避動作無効最大距離」と「退避動作無効最小クリアランス」の
大小関係を変えたり
極端に大きくしたり、小さくしたりしましたが

この様に、どうしても解説図の左側のになって、
1周するたびに退避動作をしてしまうのです(~_~)
執筆中に過去の日誌をみると、
どうも「3D負荷制御」を使うのは初めてだったようです(^^ゞ

そのまま進めて(^^ゞ
ギア部の加工シミュレーションを動画で!
ギア部の加工シミュレーションを動画で!
① ドリル:Φ0.4ドリルでギアの谷部に6個の穴開け
② 3D負荷制御:Φ2.0 トウモロコシタイプ・2Fluteエンドミルで外形切削
③ 2D輪郭:Φ0.6 トウモロコシタイプ・2Fluteエンドミルでギア部の仕上げ
ギア部加工の3つのGcode生成も終了

作業中の全景(^^ゞ

Φ1.1~2.0ドリルセットから右端のΦ2.0で


次は


まずは、ギアの後ろ側から
深さ9.5mmの穴を開け!
なかなか気持ちのいい切削屑です(^^)
このΦ2.0トウモロコシタイプ、2Fluteエンドミルにして

ちなみに、タイプの違いです(^^)

さっき開けたΦ2.0の穴を
Φ2.9の深さ9.1mm、Φ3.5の深さ2.6mmに広げます
Φ0.3~1.2ドリルセットの右から2番目のΦ0.4を使います

根元が最も細いΦ0.4を使います

とても細いので折れそうでドキドキであります

たぶん、貫通しているでしょう!

この面の加工は終わったので


ステージから外します

ギリギリですが

矢印の先に貫通したドリルの先が見えます!

その面を上にしてステージに固定して

さっきのΦ0.4ドリルは、貴重なので、別のΦ0.4ドリルを装着して
貫通した穴に位置合わせします。


直径1.5mm程の所に
Φ0.4、深さ4mm程の穴を6個開けるのですが
ビビッて慎重にやり過ぎて13分もかかってしまった~(^^ゞ

赤丸部に6個、Φ0.4の穴が開きましたが
スマホのショットでは、これが限界
円形に並んでる様子なので、次のステップへ

Φ2.0トウモロコシタイプ・2Fluteエンドミルにして

外形を切削します

Gcode Senderは「zCandle V1.1.8.2」で

スマホのショットでは、これが限界
円形に並んでる様子なので、次のステップへ


Gcode Senderは「zCandle V1.1.8.2」で
の時、YY氏に改造していただいたのもの。
OverridingをPCのFunction Keyで
コントロールできるようにしたもので、とても便利です(^^)


では、切削の様子を動画で(爆音注意!)
小さ過ぎで観えませんが(^^ゞ
Spindle:5000rpm
Feed:250mm/min

14分程もかかってしまった~(^^ゞ

まだギア部分が加工できてませんが

造形物の先端は、Φ1.0で1.6mm
その下にΦ2.0のエンドミルとほぼ同サイズのが確認できます。
かな?


ギア部分の仕上げ切削です!

ほぼ観えませんが
どうにか切削できてる様子(^^)

では、最後の方を動画で(爆音注意!)
エンドミルが花丸状に動いてるのは判るかと
Spindle:5000rpm
Feed:105mm/min
4分弱で終了!
まあ、深さ2.5mmの1周を0.2mmずつ削って
直径2mm程を13周だからですね~

もはや小さ過ぎて、スマホのショットでは確認できませんね~(~_~)

ステージから外して

ステージから外して
マイクロスコープで!
70~80倍ではないかと
キレイかどうか微妙な所ですが、ギアらしきものになっています!(^^)!
ギア部の直径 約2mm、その外側の円筒が直径5mmです!

長さ2.5mmを0.2mmずつ削ったので
歯の部分に筋が入ってます
POM(ジュラコン)の弾性のせいなのでしょうかね~?


切削屑を取り去って
観え易くなるかも?と、
油性マジックで塗ってみましたがなんとかギアになってるっぽいですね~(*^^)v


斜めショット!
黒マジック塗らない方が良かったかも(^^ゞ

0.2mm厚の小型ノコギリで
ギアの根元をカットして

ギアを取り出しました!

よく観えないギア部分は、別として


全体的な形状や下側の円筒の長さは、良さそうです(^^)
ちなみに、右中央の棒は、爪楊枝!
円筒部に爪楊枝の先を挿して~

オルゴールの台座に嵌めてみます


どちらも軸が軸受溝から浮いてますね~(>_<)
オリジナルのは、軽く置いただけで

ここで諦めかけたのですが
ダメもとで軸を細目ヤスリで削って細くすることに!


相手ギアを置いてみて
噛み合わせを観てみます

こちらサイドは良さそうですが
この向こう側から観ると~

どちらも軸が軸受溝から浮いてますね~(>_<)

軸が軸受溝にしっかり嵌るのです

作ったギアは、逆さにしても落ちません

明らかに軸が太めにできあがっています(>_<)

軸は、設計:Φ1.0なのですが

削り出したものは、Φ1.11になってます
細いのでPOM(ジュラコン)の弾力の影響で
切削時にエンドミルの横向きの力でたわむからかな~?


そこで

ギアの直径は測り難いですが
設計:Φ2.2に対しΦ1.93と小さ目
ギアの溝が狭いのかも?

先端軸径:Φ0.9、ギア歯も小さめ(溝を大きめ)で設計し直して

切削したけど
ギアの歯ができず、六角形になってしまい撃沈(>_<)
どうやらPOM(ジュラコン)の弾力の影響もあるだろうけど
CNC2418の限界のご様子(~_~)

ダメもとで軸を細目ヤスリで削って細くすることに!

軸をヤスリに転がすように当てて
少し削っては嵌めてを何度も繰り返しようやくキレイに嵌るようになりました(*^^)v

ここで元のをカット!

たまたま、右側のギア歯の折れた部分が写ってます

そこに作成したギアを嵌めようとしたら入らず

設定:Φ2.9のが、このドリルの2.7しか入らなかったので
2.8⇒2.9⇒3.0

と、フル作業で広げていって

と、フル作業で広げていって

ボンド不要でキチキチにハマりました!(^^)!

オルゴールの台座に嵌めます

拡大!


なかなかいい感じであります(*^^)v

では、相手ギアを付けて、嵌合を確認します

指で動かしてる所を動画で!
最初、完全に諦めてたけど
こんな極小のギアが作れて、動きそうな気配が出てきて
ワクワクの興奮気味なのであります(^ω^)
さて、組み立てていくのですが
黒いゼンマイボックス


ネジ留めではなく
赤丸部の様にカシメてあったのです
赤丸部の3ヶ所のカシメてあった頭を
分解する時にドリルで削ってて
もはやカシメることはできないので
M2のボルトで留めることにします

M2のタップは、手持ちがありますが

下穴Φ1.6をかなり正確な位置に開けねばなりません
オルゴールの台座をCNC2418のステージに固定して

スピンドルモータの左側にマイクロスコープを装着してます
取付具は、9年前
「小型工作機CNC2418 その13(USBスコープ取付)」の時のです
正確な位置合わせに使います

まず、XY座標を0、0にしておいて
適当な場所にΦ0.3ドリルで穴を開けます(赤矢印のすぐ下)
照準は「USBマイクロスコープとOpenCV/Python」で作ったもの
Anaconda3のSpyderでPythonコードをインタプリタで実行しています
Spyder+Python、なかなか便利です(^^)

ドリル中心とカメラの位置関係になります
メモ帳に記録しておきます(緑枠部)

RESETしてXY座標を0、0にします

2番目の穴中心に照準を合わせ

XY座標をメモ帳に記録します

3つ目の穴中心に照準を合わせ

XY座標の記録を終えました(緑枠内)

位置情報が揃ったので穴開けにいきます

最初の穴中心に照準を合わせ、RESETしてXY座標を0、0にして(赤枠部)
カメラとドリルの位置関係の符号を逆にして
「G0 X-53.241 Y0.170」(緑線部)のGcodeを書いて
Gcode Senderの緑枠部に張り付けて実行します

すると、

当然、カメラは異なる位置を写しますが


そこでまた、RESETしてXY座標を0、0にして

ドリル中心が
マイクロスコープで狙った穴の中心位置に移動するのです

そこでまた、RESETしてXY座標を0、0にして
切削を開始します
Φ1.0 トウモロコシタイプ・2Fluteエンドミルで
Φ1.6の穴に切削します

うまく予定位置を切削して

ガリガリと切削音がしていましたが
途中からガリガリ音がしなくなりました
明らかに切削できてない様子なので
停止してエンドミルを外して診ると

台座の材質は、亜鉛ダイキャストで
アルミより柔らかいので、切削油も不要だろう!
と、甘くみてたのがいけなかったのであります~(^^ゞ
融点が400℃前後と非常に低いのが盲点でした(>_<)


Φ1.0 トウモロコシタイプ・2Fluteエンドミルで
螺旋移動しながらΦ1.6の穴を掘るGcodeにしてたのですが
スピンドル回転数も最高の10000rpmにしてたので
ジワジワと発熱して融点に達して
亜鉛ダイキャストが溶け始めたのです(>_<)

Φ1.6のドリルで掘がした方が良さそう

今度は、モリブデングリスを登場させ(^^ゞ


今度は、スピンドル速度を5000rpmに落として
垂直に掘り下げるだけなので手動で0.1mmづつ約1秒刻みで掘り下げていき
1mm掘る毎にドリルを穴上まで上げて
穴の中にモリブデングリスを吹き付けてやりました!
深さ7.5mm、良さげな切削屑で、巧く行ったようです


切削屑が飛び散るので、ステージ下にティッシュを敷いております

2番目の穴も終了!

削り方は変えてないけど


3番目の切削屑は、長く巻いてかなりいいですね~

マイクロスコープで穴を確認

最初の穴

2番目の穴

僅かにズレてるような・・・

3番目の穴

ドンピシャですね(^^)


1/3~1/2回しては、少し戻してを繰り返して

M2タップを準備して
深さ7.5mmの目印にテープを巻いております
タップを立てていきます
わりと柔らかいので、ネジ山が崩れそうな感じもしましたが


中タップだったのですが

3ヶ所とも
無事、M2ボルトが入りようになりました!
当然、ネジ山は、最下部まで切れませんので
ネジが入る深さを測ります


パーツクリーナーで洗浄します

キレイになりました!

裏側

ネジ箱から探して


取り付けネジは、これにします

深さ4mmのネジ山に対して

丁度良さそうです

作成したギアも嵌めておかないといけないので
なかなか付け難くかったですが
無事、装着して固定できました(*^^)v


切り込みなどなく、製造現場でどうやって組み立ててるんでしょうね~

ネジザウルスで先端をガッチリ挟んで

回して締めていきます

シリンダー(ドラム)が左右に僅かに動く程度まで締めました

そして、櫛歯(コーム)を付けようとしたら


赤丸部のネジ頭が接触することが判り
このネジだけ低頭ネジに変更!

櫛歯を付けて真横から覗きますが

ギリギリ大丈夫のようです
後は、鳴らして診るしかないですね~


では、組み立て後の初テストを動画で!
本来なら、棒で回している「調速機(ガバナー)」が
スタビライザーの役目をして安定して回転し続けるのですが
動きません(>_<)
すんなり動くと思ったんだけどな~
一体どこがいけないのだろう?(@_@;)
やっぱし修理不能のか(~_~)
組立に微妙な所はなかったので
作成したギアが原因であることは間違いないわけで
ギアの溝が浅くて相手ギアとの嵌合が固いのではないか?と
そこで、作成したギアの6個の歯が区別できるように
ギアの円筒部分に赤マジックで点々を書いて

溝を削りたいが、メチャ細い幅なので
Φ0.4とΦ0.5のドリルの先で
極細ドリルなので、あまり力は入れれません
ひと溝づつチマチマ削ります

6個の溝をドリルの先で30往復ほど削ってみたら

まだ連続ではないが、調速機(ガバナー)がさっきより回り始めたぞ(*^^)v
明らかにいい方向だ!これは、いけるかも!
動画で!
更にチマチマ削ること約1時間!
削ったギアに粉が吹いてます
そして、遂に
調速機(ガバナー)が連続して回る様になりました!
ゼンマイをそれほどまで巻いてないけど、2分間を達成!
感動の瞬間を動画で!
所で、調速機(ガバナー)の軸はウォームギヤで
修理したギアとは、この状態で噛み合っています
ゼンマイの力で黒の円形ギアが回転することで
ウォームギヤを回すという、普通では逆の関係なのです
ゼンマイの駆動系では当たり前なのかな~

修理したギアの左側の軸が上下にブレています
ウォームギヤの力でそうなる訳ですが
その為に右側の作成したギアと上の黒いギアとの
嵌合クリアランスが大きめじゃないと
ウォームギヤ軸の調速機がスムーズに回らなかったんですね
いや~オルゴールがこんなギミックな構造だったとは!(゚Д゚)
筐体に取り付けるので、ゼンマイの巻ノブを一旦外して
残りのギアを付けますシリンダーの軸にギザギザがあるので

やや力を入れて嵌め込むだけです
上部の「とっとこハム太郎」を回す為のギアです
黒い破片(赤丸部)が!
元のギアを並べると、明らかにこのギアの歯ですね!
擦り減りじゃなくて、ポッキリ折れてるので
ギアの材質はABSでしょう

では、オルゴールユニットを筐体に入れます

ここで、ちゃんと鳴るか確認を動画で!
やっぱし筐体に入れると音が響いていいですね~
問題ないので組み立てを進めます
筐体の裏から
ゼンマイの巻ノブを付けます


シリンダーの先のギアの相手になる
もう一つのギアを入れて~オルゴールモジュールを筐体にビスで固定します


上に乗るハム太郎達です

裏にギアがあって

上のハム太郎達のテーブルを回すのです

ハム太郎達を嵌め込みました

しか~し、オルゴールは鳴れど、ハム太郎達が回ってくれません(>_<)


赤枠のギアが回ってないのです(>_<)
よ~く観ると

横にして
小物入れ引き出しの所から覗き込むと
テーブルを回すギアが動いてません

赤枠のギアが回ってないのです(>_<)

筐体の軸受溝の右側がすり減って
ギアの軸が右にズレてしまい
左側のギアと嵌合しなくなっていたのであります(@_@)


薄いアルミ板で軸受部を補強しようなどとも考えましたが
その軸とギアは、遊びがあって固定されてないので
手っ取り早く
これで軸を固定することにします(^^ゞ

スポンジやティッシュでギアを固定しておいて~

手が震えないように息を止めて(^^ゞ


爪楊枝でUVレジンを軸の両端に浸み込ませる感じで塗って~

紫外線ライトを1分ほど照射して硬化させます

しっかり固定できた様子(^^)


盛り上がったレジンを削って

ハム太郎達を乗せて動作確認を動画で!

同程度のゼンマイの巻き加減で
オルゴールユニット単体の時は2分ほど鳴ってたのが
さすがに負荷が重くなって、1分20秒になった~
もう少しゼンマイを巻けば曲を3回しクリアできるから
修理完了としていいでしょう!\(^o^)/

蓋を締めた時に調速機(ガバナー)に当たって
曲の再生を停止させる役目なのですが
ゼンマイの力が残っているのに強制的に停めると
作成したギアやご老体の調速機パーツにも負担がかかって
また壊れるのは時間の問題な気がするので
付けないことにします

そのパーツは除外して、ハム太郎達を乗せて~

裏側の2つのビスで固定して

小物入れの引き出しを装着して

完璧に修理完了であります\(^o^)/

修理中、かなりの回数聴いてたので


鳴ってなくても
蓋を開けただけで幻聴で曲が聞こえてくるのでありました(^^ゞ
いや~治ってよかった(*^^)v

長難解の修理が終わって、一息つきながら

長難解の修理が終わって、一息つきながら
AliExpressを探してみると~
同じメーカー「Sankyo」のがあるではないですか!
「Sankyoオルゴール用ムーブメント ゼンマイ式」
642円(49%OFF、1500円以上で送料無料)
また、壊れたらこれの楽譜が刻まれたシリンダー(ドラム)だけ
交換したら、可動部は、新品に早変わりですね~(^^ゞ

更にSankyoオルゴールを検索すると
修理したオルゴールユニットと全く同じ分解図がありました
 |
| 出所:ニデックインスツルメンツ株式会社 |
「Nidec」・・・どこかで見たような?
思い出しました!
や
で弄ってたあの高性能モーターの会社でした!
その後、頓挫して先に進んでおりません(^^ゞ

「三協精機製作所」⇒「日本電産サンキョー」を経て
親会社が「日本電産」⇒「ニデック株式会社」になって
「ニデックインスツルメンツ株式会社」が現在の正式社名とのこと。
だから、オルゴールに「Sankyo」のエンボスがあるんですね
その昔、三協精機はHDD用モータの有力企業だったそうで
次世代のFDBモータで日本電産に挑む勢いを見せていたらしく
マーティー利用のHDDと意外な所でお世話になっていたのかも?
今や 液晶ガラス搬送ロボットで世界市場シェア80%以上を誇り
磁気カードリーダ:トップメーカーだそうで
オルゴールから凄い会社に発展してるんですね(゚Д゚;)
そして
1996年:「諏訪湖オルゴール博物館 奏鳴館」開館
2016年:旧日本電産サンキョー(現・ニデックインスツルメンツ)が全面改装
2023年:「ニデックオルゴール記念館(すわのね)」に名称変更
そのホームページを観ると
有料でオルゴール製作体験ができ、組立方の動画があります。
あのシリンダー(ドラム)を固定する円筒ネジを
マーティーは、ネジザウルスでやりましたが
その動画では、何やら簡素な工具、でもよく見えないのです。
製作体験したら謎が解けるでしょう(^^ゞ
いや~、今回は流石に、ダメかと思いましたが
修理できる可能性が低いものが修理できると
その喜びは格別ですね~\(^o^)/

0 件のコメント:
コメントを投稿